
Быстродействие оптического датчика и выходной сигнал
Быстродействие оптического датчика и выходной сигнал
Быстродействие на линии
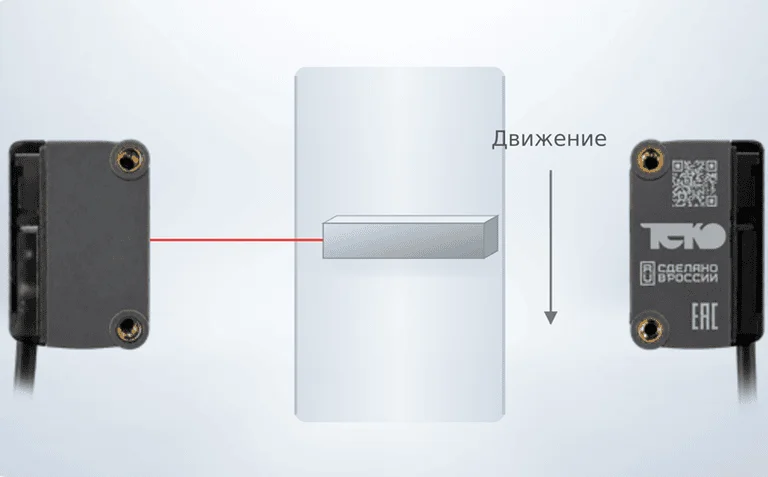
При поштучном подсчёте датчик должен обнаружить изделие, а затем успеть вернуться в исходное состояние до появления следующего. Для мелкой детали время на обнаружение зависит от её длины вдоль направления движения, скорости и размера зоны контроля.
Например, деталь длиной 10 мм при скорости 2 м/с проходит узкую зону контроля примерно за 5 мс. Даже если такие детали поступают всего дважды в секунду, на обнаружение каждой остаётся около 5 мс. При паспортном времени срабатывания до 5 мс гарантированного запаса для такого случая нет.
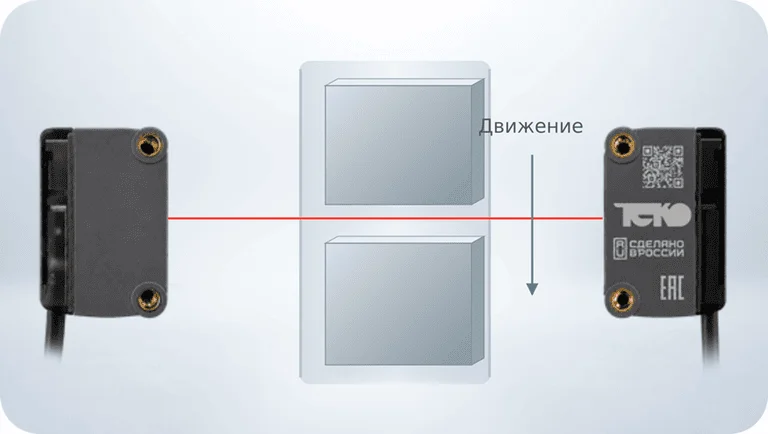
Для крупных коробок, идущих почти вплотную, ограничением становится промежуток между ними. Если датчик не успевает зарегистрировать этот промежуток, система воспринимает несколько коробок как один непрерывный объект.
Поэтому время включения и отключения датчика сопоставляют с длительностью прохождения изделия и промежутка между изделиями. Оба переключения должны происходить с запасом по времени, с учётом размера зоны обнаружения и выбранной логики выхода.
Контроллер должен успеть зарегистрировать импульс с выхода датчика. Входной фильтр может подавить слишком короткий сигнал, а при циклическом опросе импульс может полностью пройти между двумя чтениями входа.
Если обычный опрос не обеспечивает надёжный подсчёт, используют скоростной вход с аппаратным счётчиком или другой предусмотренный контроллером способ регистрации коротких импульсов. Настройку входного фильтра согласуют с длительностью импульсов и пауз.
На максимальной рабочей скорости проверяют всю цепочку: датчик различает отдельные изделия, вход ПЛК принимает каждый импульс, программа учитывает его в подсчёте.
Выходной сигнал: параметры, логика и задачи контроля
Режим Light-On («на свет») активирует выход при достаточном количестве принятого света, Dark-On («на затемнение») - при его ослаблении ниже порога. Поэтому активному сигналу «объект есть» в обычной диффузной схеме соответствует Light-On, а в барьерной и ретрорефлекторной при перекрытии луча - Dark-On. Обозначения NO/NC и доступность переключения L/D проверяют по паспорту конкретного исполнения.
Тип выхода PNP или NPN выбирают по схеме входа контроллера. Проверяют также напряжение питания, допустимый ток нагрузки, распиновку и подключение общего провода.
Расположение датчиков и обработка их сигналов позволяют решать дополнительные задачи:
- Два датчика, установленные последовательно по ходу движения, определяют направление по порядку срабатывания. По времени прохождения одной и той же кромки между известными точками контроля можно оценить скорость.
- Затор обнаруживают по слишком долгому перекрытию луча. Допустимое время задают с учётом длины изделий и скорости, а плановую остановку конвейера учитывают в программе.
- Для контроля кромки полотна датчик устанавливают на границе её допустимого положения. При контроле обрыва луч направляют через участок, где полотно должно присутствовать постоянно.
- В щелевом датчике излучатель и приёмник установлены напротив друг друга в одном корпусе. Это упрощает монтаж при контроле мелких деталей, а диск с прорезями позволяет формировать импульсы для контроля вращения.
В тех случаях, когда система пропускает изделия, происходит последовательное сопоставление электрического сигнала на выходе и его регистрация входом ПЛК. Результат обработки фиксируется в программе. Длительность короткого импульса фиксируется осциллографом или другими диагностическими средствами контроллера. Такой подход позволяет отделить источники проблем.